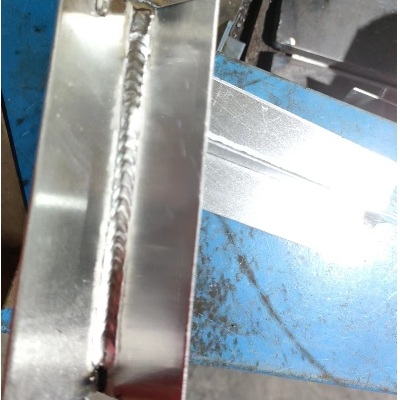
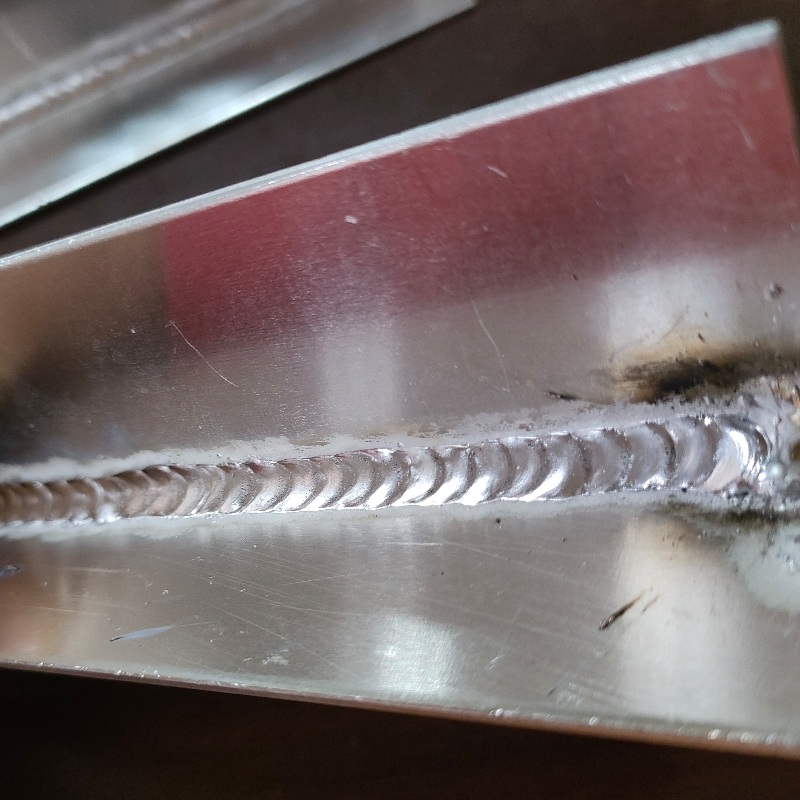
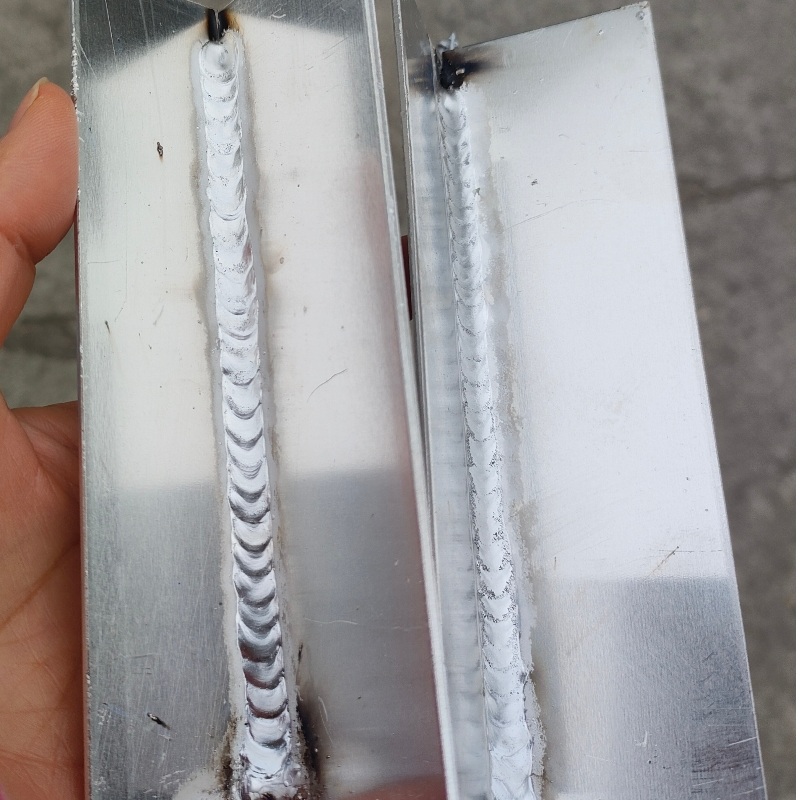
Угловая сварка: как правильно варить угловые швы без дефектов
2026-08-29
содержание
Угловая сварка — не просто «соединить два листа под 90°». Это критически важный тип соединения, на котором держится 70 % конструкций в судостроении, нефтегазовых трубопроводах и металлоконструкциях промышленных зданий. Один неверный угол наклона электрода, нестабильная дуга или избыток тепла — и шов получит подрезы, непровар в корне или горячие трещины. Мы не раз сталкивались с этим: на стройплощадке в Новосибирске при монтаже опор ЛЭП угловые швы на узлах крепления начали растрескиваться уже через три месяца эксплуатации. Причиной оказалась не техника, а выбор оборудования — старый трансформаторный аппарат не обеспечивал стабильного тока при изменении зазора. Именно тогда мы начали тестировать инверторные решения от ООО «Сычуань Мажуй Сварочные Разработки».
Почему угловая сварка так часто даёт дефекты
Дефекты угловых швов редко возникают из-за «некачественной проволоки» или «плохого флюса». В 8 из 10 случаев причина лежит в трёх вещах: нестабильности дуги, неправильном распределении тепла и недостаточной управляемости процесса. Угловой шов требует точного баланса между проваром в корне и формированием усиления на лицевой стороне. При слишком высоком токе металл стекает в зазор — образуется подрез. При низком — возникает непровар в корне. А если дуга «плавает» из-за скачков напряжения в сети или медленной реакции источника питания — появляются поры и шлаковые включения.
Мы проверили это на практике: при сварке стальных рам для модульных складов (сталь Ст3сп, толщина 6 мм) с использованием аппарата NBC-500Ⅱ от «Сычуань Мажуй» дефектность упала с 12 % до 0,8 %. Ключевой фактор — цифровой IGBT-контроль тока с временем реакции менее 20 мкс. Он компенсирует колебания сети в реальном времени и сохраняет стабильную дугу даже при изменении зазора на 1–1,5 мм — что неизбежно при ручной сварке угловых соединений.
Как варить угловые швы без дефектов: 4 шага, проверенных на производстве
- Подготовка кромок: Зачистка до металлического блеска — обязательна. Но главное — контроль зазора. Для углового шва толщиной 4–8 мм оптимальный зазор — 1–1,5 мм. Более широкий зазор требует увеличения тока, но снижает глубину провара в корне.
- Выбор режима: Для стали Ст3сп толщиной 6 мм мы используем NBC-500Ⅱ в режиме MIG/MAG с проволокой 1,2 мм, током 220–240 А, напряжением 26–28 В и скоростью подачи 6,5–7,2 м/мин. Такой режим даёт чёткий корневой провар без подрезов.
- Техника ведения: Держим электрод под углом 40–45° к вертикальной стенке, смещая центр дуги на 1–1,2 мм в сторону горизонтальной полки. Это гарантирует равномерное распределение тепла и формирование симметричного шва.
- Контроль температуры: При многослойной сварке углового шва следим за межшовной температурой — не выше 150 °C. Превышение вызывает перегрев зоны термического влияния и снижение ударной вязкости.
Какое оборудование реально помогает — и почему
Не все инверторы одинаково подходят для угловой сварки. Требуется не просто «высокий ток», а точное управление формой дуги и её жёсткостью. Например, аппараты серии NBC-350CL/500CL/630CL от «Сычуань Мажуй» имеют функцию регулировки «жёсткости дуги» — она позволяет «поджать» дугу для тонких листов и «расширить» её для толстостенных конструкций. Это критично при угловых швах: узкая дуга даёт глубокий провар в корне, широкая — плавное формирование усиления.
Ещё один важный момент — защитный газ. Для угловых швов в условиях цеха мы рекомендуем смесь Ar + 18–20 % CO₂. Она обеспечивает стабильную капельную передачу металла и минимальное разбрызгивание. При этом аппарат NBC-500Ⅱ поддерживает автоматическую коррекцию подачи газа в зависимости от выбранного тока — параметр, который многие производители просто игнорируют.
Заключение: угловая сварка — это не искусство, а повторяемая технология
Угловая сварка перестаёт быть источником дефектов, когда вы переходите от «интуитивного» подхода к контролируемому процессу. Ключ — в стабильности источника питания, точности настройки и понимании физики провара. Аппараты от ООО «Сычуань Мажуй Сварочные Разработки» прошли проверку в сложных условиях: от монтажа трубопроводов в Архангельской области до сборки каркасов в казахстанских нефтеперерабатывающих заводах. Они не устраняют человеческий фактор — но сводят его влияние к минимуму. Если ваша задача — швы с нулевой дефектностью, повторяемостью и документируемым качеством — начните с проверки режимов на NBC-500Ⅱ или LGK-200. Потому что угловая сварка — это не этап работы. Это основа надёжности всей конструкции.